
Blog
Montaje de rodamientos en caliente: calentador de inducción, baño de aceite o placa calefactora
Baño de aceite, placa calefactora o calentador por inducción: comparamos los tres métodos para montar rodamientos en caliente, con sus riesgos, y te contamos cuál conviene según el tamaño del rodamiento y el lugar de trabajo.
Rodamientos SKF en Argentina: guía y cotización
Equipo técnico de MR Accesorios Industriales · Actualizado el 14 de noviembre de 2026
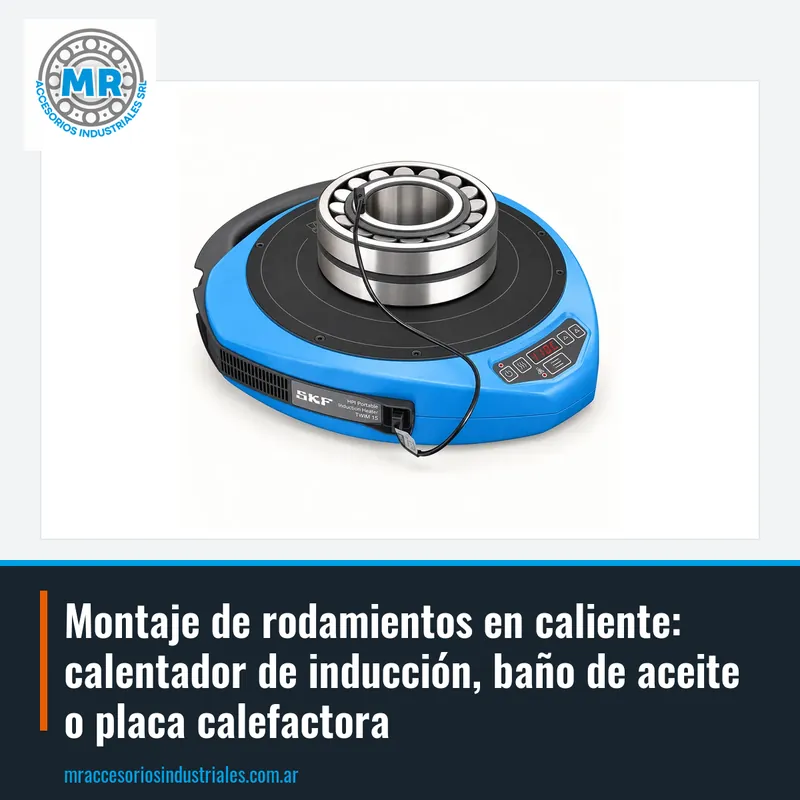
Por qué se calienta un rodamiento para montarlo
El montaje de rodamientos en caliente se usa cuando el rodamiento va con ajuste con apriete sobre el eje: el agujero es apenas más chico que el asiento y en frío no entra. Al calentar el rodamiento, el agujero se dilata y la pieza se desliza hasta su tope sin golpes. Cuando se enfría, queda firme en el eje y lista para trabajar.
En rodamientos chicos el montaje se puede hacer en frío con una herramienta de montaje, como la TMFT 36, que empuja el aro correcto con un casquillo y un anillo de impacto. A medida que el rodamiento crece, la fuerza necesaria sube y el montaje en frío deja de ser práctico. Ahí conviene calentar, que es más suave para el rodamiento y para el eje.
Hay tres formas habituales de calentar un rodamiento: el baño de aceite, la placa calefactora y el calentador por inducción. Las tres buscan lo mismo, una temperatura pareja y controlada, pero difieren en seguridad, limpieza y tiempo. En esta nota las comparamos para que elijas el método según tus rodamientos y tu lugar de trabajo.
Baño de aceite: el método tradicional
El baño de aceite es el método con el que se montaron rodamientos durante décadas. El rodamiento se sumerge en aceite limpio dentro de un recipiente que se calienta, y toma temperatura de manera pareja. Tiene que quedar apoyado sobre una rejilla o colgado, sin tocar el fondo, porque el fondo del recipiente está más caliente que el aceite.
Sus desventajas explican por qué se usa cada vez menos. Trabajar con aceite caliente trae riesgo de quemaduras y de incendio, y obliga a esperar a que todo el baño tome temperatura. El aceite se degrada con los calentamientos, junta suciedad y puede contaminar el rodamiento nuevo. Además deja un residuo que hay que descartar como corresponde.
Tampoco sirve para cualquier rodamiento. Los sellados o tapados que vienen engrasados no se sumergen, porque el aceite lava o altera su grasa. Y un rodamiento que sale chorreando aceite es incómodo y resbaladizo para llevarlo hasta el eje. Si en tu taller todavía se usa el baño, controlá la temperatura con un termómetro y renová el aceite seguido.
Placa calefactora eléctrica: para rodamientos chicos
La placa calefactora es una superficie eléctrica con termostato sobre la que se apoyan los rodamientos. Resuelve bien las piezas chicas y permite calentar varias a la vez, por ejemplo cuando se arma una tanda de motores. Es limpia, no usa aceite y ocupa poco lugar en el banco de trabajo.
Su límite es que calienta por contacto, desde una sola cara. Para que el rodamiento tome temperatura parejo hay que darlo vuelta durante el calentamiento, y conviene medir sobre el rodamiento en lugar de confiar solo en el termostato de la placa. Con piezas grandes el proceso se vuelve lento y el calor llega desparejo al aro interior.
También exige atención del operario. Un rodamiento olvidado sobre la placa sigue subiendo de temperatura, y una pieza apoyada sobre una placa sucia se lleva esa suciedad. Como recurso para rodamientos chicos es válido. Para rodamientos medianos y grandes, o cuando hay muchos montajes, queda corta.
Calentador por inducción: calienta la pieza y no el equipo
El calentador por inducción trabaja con un campo magnético que induce corriente en el propio rodamiento. Lo que se calienta es la pieza, y no el equipo ni el ambiente. No hay aceite ni llama, el rodamiento sale limpio y seco, y el calentamiento es ágil incluso en piezas medianas y grandes.
El control es su otra ventaja. Una sonda magnética apoyada en el aro interior mide la temperatura real, y el equipo corta el ciclo cuando llega al valor fijado. Al terminar, el calentador desmagnetiza el rodamiento, para que no atraiga partículas metálicas. El operario no tiene que estar pendiente del reloj ni del termómetro.
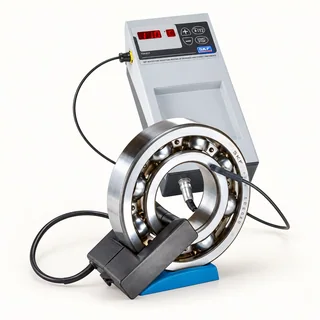
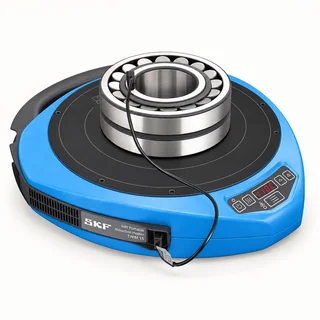
Hay equipos para cada forma de trabajo. Los calentadores de banco, como el TIH 030M/230V y el TIH 100M/230V, quedan en el taller y reciben el rodamiento en su yugo. Los portátiles, como el TMBH 1 y el TWIM 15/230V, se llevan junto a la máquina, para que el rodamiento no se enfríe en el camino.
Qué método conviene según el rodamiento y el lugar
Para rodamientos chicos y pocos montajes por mes, el montaje en frío con herramienta o una placa calefactora alcanzan. Cuando los rodamientos son medianos o grandes, la inducción es el método que calienta parejo en un tiempo razonable. Y si los montajes son frecuentes, el calentador por inducción ordena el trabajo: el mismo procedimiento y la misma temperatura cada vez.
El tipo de rodamiento también decide. Los sellados o tapados que vienen engrasados no van al baño de aceite, y tienen un límite de temperatura menor, que da el fabricante. Con inducción y sonda ese límite se fija en el equipo y se respeta sin depender del ojo. En rodamientos abiertos, la inducción evita además contaminar la pieza antes de engrasarla.
Por último, mirá dónde se hace el montaje. En el taller, un calentador de banco cubre la mayoría de los casos. En campo, sobre una máquina que no se puede mover, conviene un portátil que caliente la pieza al lado del eje. El baño de aceite, en cambio, es difícil de trasladar y de usar con seguridad fuera del taller.
Temperatura de montaje y lo que nunca se hace
La mayoría de los montajes se hace con el rodamiento a unos 110 °C. Esa temperatura dilata el agujero lo suficiente para que entre en el eje sin esfuerzo. No conviene pasar de 125 °C, porque se puede alterar el acero del rodamiento y su lubricante. Esto vale para los tres métodos: lo que cambia es qué tan fácil resulta controlar la temperatura.
Lo que nunca se hace es calentar con llama directa. El soplete calienta de forma despareja, deja zonas mucho más calientes que otras, puede cambiar la dureza del acero y quema el lubricante. Un rodamiento calentado así puede verse bien y fallar al poco tiempo. Tampoco se calienta de más para ganar margen: el exceso de temperatura daña la pieza.
El otro error es golpear el rodamiento para que termine de entrar. Si la pieza se frena a mitad del asiento, es porque se enfrió o porque no llegó a la temperatura. Lo correcto es retirarla, volver a calentarla y montarla de una vez, empujando contra el tope y sosteniéndola hasta que agarre. Siempre con guantes de protección térmica y sin apuro.
Cómo cotizar un calentador de rodamientos en MR
En MR comercializamos y distribuimos calentadores por inducción SKF, de banco y portátiles, y herramientas de montaje en frío. Para recomendarte un equipo necesitamos saber qué rodamientos montás. Mandanos el código del rodamiento más grande y del más chico: con esos dos datos se define el tamaño del calentador.
También ayuda saber cuántos montajes hacés por mes, si el trabajo es en el taller o en campo y qué tensión hay en tu planta. No es lo mismo un taller de motores que monta rodamientos todos los días que una planta que cambia unos pocos en cada parada. Con esa información te indicamos el modelo y sus accesorios.
Escribinos por WhatsApp o por email con los códigos, o con una foto del rodamiento y del lugar de trabajo. Te respondemos a la brevedad con la cotización del calentador que corresponde a tu caso. Trabajamos con producto genuino SKF, desde Buenos Aires, Argentina.
Preguntas frecuentes
¿A qué temperatura se monta un rodamiento en caliente?
La mayoría de los montajes se hace a unos 110 °C y no conviene pasar de 125 °C. Los rodamientos sellados o tapados que vienen engrasados tienen un límite menor, que da el fabricante.
¿Se puede calentar un rodamiento en aceite?
Sí, el baño de aceite es el método tradicional y calienta parejo, pero tiene riesgo de quemaduras y de incendio, puede contaminar el rodamiento y no sirve para los sellados. Por eso hoy se prefiere la inducción.
¿Para qué sirve una placa calefactora de rodamientos?
Para calentar rodamientos chicos, incluso varios a la vez. Hay que dar vuelta la pieza y medir la temperatura sobre el rodamiento. Para piezas medianas o grandes es lenta.
¿Por qué no se usa soplete para montar rodamientos?
Porque la llama directa calienta de forma despareja, puede cambiar la dureza del acero y quema el lubricante. El rodamiento queda dañado aunque no se note a simple vista.
¿Qué calentador por inducción conviene para trabajar en campo?
Un portátil, como el TMBH 1 o el TWIM 15/230V, que se lleva junto a la máquina. Mandanos el código del rodamiento más grande y del más chico y te indicamos el equipo.
Productos con foto en el catálogo
Seguí leyendo
- Cadenas SKF: transmisión de potencia confiable para aplicaciones industriales
Las cadenas de rodillos SKF ofrecen resistencia y precisión para la transmisión de potencia en maquinaria industrial. Conocé las series PHC, las normas ASA y BS, y cómo identificar la cadena correcta para tu equipo.
- Herramientas SKF Argentina | Extractores, TIH, TKSA, TMFT y Chapas Calibradas
Las herramientas SKF simplifican el montaje y desmontaje de rodamientos, la alineación de ejes y la calibración de instrumentos. Conocé los extractores TMMA y TMHP, los calentadores por inducción, los alineadores TKSA y las chapas calibradas.
- Cómo elegir rodamientos SKF según la aplicación: carga, velocidad, ambiente y montaje
Elegir el rodamiento SKF correcto requiere analizar la carga, la velocidad, el ambiente y el montaje. Te explicamos los tipos principales y cómo cotizar con el código exacto.
Seguí por acá
- SKF
- Calentadores de inducción
- Herramientas SKF
- Cómo funciona un calentador de rodamientos por inducción y a qué temperatura se monta un rodamiento
- Calentador SKF TIH: cómo elegir entre TIH 030M, TIH 100M y TIH 220M
- Accesorios para calentador SKF TIH: sonda TIH P20, control remoto TIH RC y repuestos
- Buscar un código en el catálogo
- Blog
¿Necesitás cotizar SKF?
Mandanos el código, la medida o una foto de la pieza SKF y te cotizamos a la brevedad.